


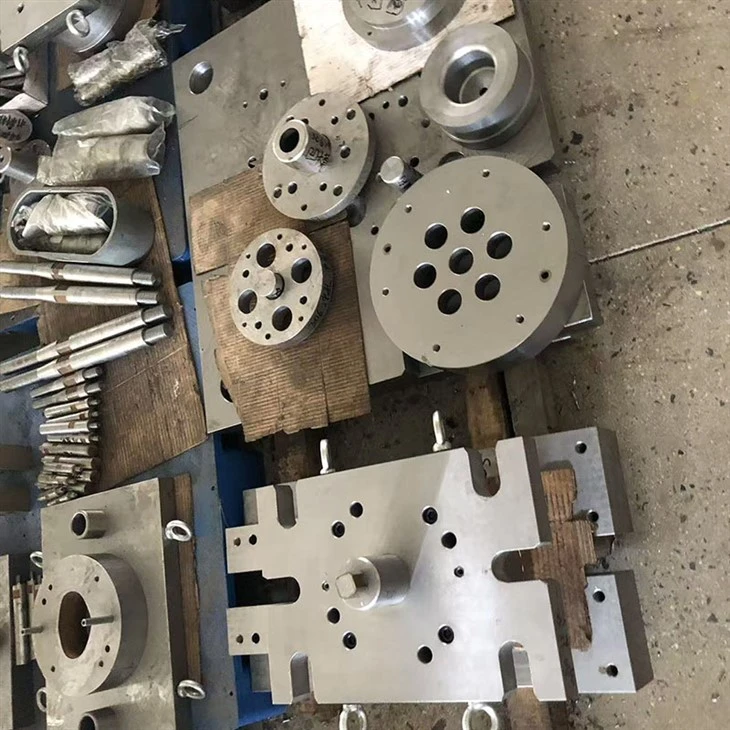


Руководство по полевому проектированию: Практическое устранение неполадок штампов в цеху
В условиях высокоскоростного-производства отказ инструмента является чрезвычайной ситуацией. Когда оператор пресса замечает дефект в штампованной детали, бригада инструментального цеха должна немедленно действовать, чтобы диагностировать первопричину, отремонтировать механизм и восстановить ритм линии.
Этот технический журнал служит в качестве схемы инженерной диагностики. Анализируя физическую взаимосвязь между поведением материала и механикой инструмента, мы помогаем штамповочным предприятиям систематически выявлять, устранять неполадки и исправлять типичные неисправности непосредственно на станине пресса или в инструментальном цехе.
Диагностическая матрица: распространенные неисправности печатной машины и корректирующие действия
Когда детали выходят за пределы допуска, неисправность обычно можно объяснить явными механическими отклонениями. Используйте этот протокол устранения неполадок, чтобы изолировать проблему:
Проблема A: Чрезмерное образование заусенцев на штампованных кромках
Основная причина:Неправильный или неравномерный зазор между пуансоном и матрицей пуговиц или локальное затупление режущей кромки.
Диагностический этап:Измерьте высоту заусенца. Если заусенец локализован на одной стороне детали, проверка направляющей системы позволит выявить наличие бокового отклонения инструмента.
Решение для цеха:Потяните блок инструментов, чтобы переточить и заточить поверхность пуансона. Отрегулируйте зазор резки, чтобы он точно соответствовал прочности на разрыв и толщине исходного листового металла ($\\приблизительно 10\\%$ толщины материала для стандартных сталей).
Проблема B: Извлечение заготовок (вытаскивание заготовок из полости матрицы)
Основная причина:Вакуумное всасывание или прилипание масла приводит к тому, что заготовленный кусок металлолома (заготовка) прилипает к поверхности пуансона во время хода вверх, втягивая его на путь входящей полосы.
Диагностический этап:Осмотрите поверхность полосы на наличие ямочек или вмятин, образовавшихся в результате раздавливания прессом незакрепленных заготовок при последующем ходе.
Решение для цеха:Установите механические уретановые выталкиватели внутри корпуса пуансона или модифицируйте кнопки матрицы с помощью вакуумных-вспомогательных портов или реверсивных-конусных углов направления, чтобы зафиксировать кусок лома под поверхностью штампа.
Проблема C: Сильное растрескивание или расслоение материала во время формовки
Основная причина:Чрезмерное давление связующего, слишком плотно удерживающее заготовку, недостаточный радиус углов на волочильных вставках или недостаточная смазка материала.
Диагностический этап:Проверьте процент утончения материала в зоне разрушения с помощью ультразвукового датчика. Утонение, превышающее $20-25\\%$, указывает на крайнюю напряженность материала.
Решение для цеха:Отполируйте радиусы вытяжки до зеркального блеска ($R_a \\le 0,1 \\, \\mu\\text{m}$), чтобы устранить микро-трение. Если раскалывание сохраняется, уменьшите давление азотной пружины на подкладку связующего, чтобы обеспечить более плавное втягивание материала-.
Интервалы профилактического обслуживания штампа (PM)
[Каждые 50 тыс. ходов: очистка и смазка] ──➔ [Каждые 250 тыс. ходов: проверка изнашиваемых деталей] ──➔ [Каждые 1 млн ходов: полная заточка инструмента]
Чтобы перевести ваше предприятие от реактивного пожаротушения к предсказуемому времени безотказной работы, внедрите строгую систему профилактического обслуживания, основанную на кумулятивных счетчиках ударов:
Уровень 13:00 (ежедневно/по-прессе):Продуйте металлические стружки, убедитесь, что встроенные блоки датчиков надежно соединены, и убедитесь, что автоматические смазочные форсунки правильно направлены на направляющую входа полосы.
Уровень 2 PM (Промежуточная стендовая проверка):Потяните пластину съемника, чтобы визуально проверить направляющие штифты на предмет истирания, проверить давление пневматической пружины и измерить устойчивость подъема полосы.
Уровень 3 PM (Капитальный ремонт инструментального цеха):Полная разборка инструмента, полная проверка на КИМ быстроизнашивающихся вставок, замена прокладок и торцовая-шлифовка всех режущих элементов для восстановления геометрии инструмента.
Оптимизируйте срок службы оснастки вашего предприятия
Не позволяйте повторяющимся проблемам с инструментами снизить эффективность вашей работы. Если ваша команда борется с постоянными дефектами деталей или коротким сроком службы инструмента, наши специализированные технические специалисты могут предоставить комплексный анализ инструмента и услуги по модернизации. Отправьте нам фотографии дефектов ваших деталей и текущее расположение полос для получения подробной информации.устранение неполадок штамповочного штампаобзор.
горячая этикетка : руководство по устранению неполадок штамповочного штампа|устранение дефектов штамповки металла, руководство по устранению неполадок штамповочных штампов в Китае|решение дефектов обработки металлов давлением производителей, поставщиков, фабрик


